


1.2工作速度要有较宽、均匀的调节范围,适应生产不同品种、定量的需要。调节范围为I=1:10之间;
1.3各传动分部间速比稳定、可调。为了使纸机可以生产良好的纸页和提高纸机正常工作时间,纸机各分部的速度必须是稳定、可调的。各分部的调速范围为8~10%;
1.4 爬行速度。为方便检查、清洗聚酯网、压榨毛毯、以及检查各分部的运行情况,各分部应具有15~30米/分可调的爬行速度。但这样低速运转时间不宜过长,以减少无效的运行和机械磨损;
1.5 具有刚性或柔性连接的传动分部间,在维持速度链关系基础上,还须具有负荷动态调整的功能,以免造成由于负荷动态转移而引起有的分部因过载而过流,有的分部因轻载而过压;
1.6 各分部具有微升、微降功能,必要的显示功能,如线速度、电流、运行、故障信号等。相关联的分部具有单动、联动功能;
1.7 纸机传动控制系统,应具有良好接口能力,可与QCS控制、蒸汽控制等子系统上联上位工控机及工厂管理级计算机;
我们的选型原则是:优化设计,程序通用化,界面美观化,使整个控制系统稳定性好、可靠性高、鲁棒性强。
纸机控制系统结构图如图2所示。该控制系统采用交流变频分部传动控制,三级控制方式。第一级为驱动级,变频器采用AB公司系列变频器,由闭环控制编码器反馈板,组成闭环控制系统。第二级为PLC控制系统,采用西门子S7-300 PLC , S7-300与变频器组成Modbus总线控制网络,通讯速率可达19.2Kbit/s,并完成自动卷取及辅助部分的机电一体化功能;第三级为上位控制系统,采用DELL公司工控机,用于纸机传动系统状态监控,实现整个纸机自动控制。并可通过工业以太网与QCS系统、DCS系统、厂级管理级等联网,可实现纸机控制系统优化控制。
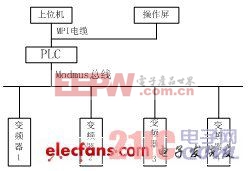
硬件选择依据系统的控制精度、通讯速度、响应时间、高性价比、高可靠性的原则,选用SIEMENS S7 314PLC、CP340通信处理器,作为系统主控单元,控制整个系统。上位机选用采用DELL工控机,配置为“PIV2.0G/21”,用于纸机传动系统状态监控。
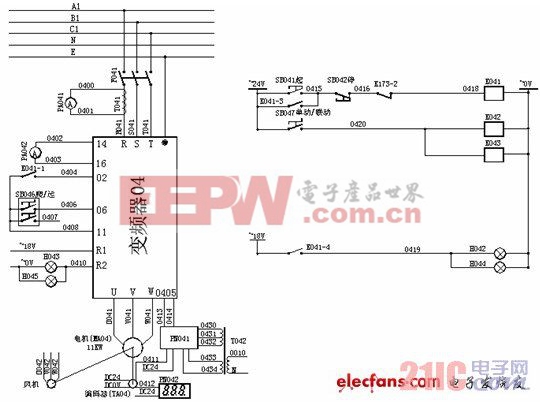
变频器选用Allen-Bradley公司的powerflex系列高性能矢量变频器,它设计紧凑,节省空间,给用户提供强大的电机速度控制功能,最大起动转矩可达150%的电机额定转矩;可变的PWM允许变频器在低频下输出更大的电流,数字PID功能提高了应用的灵活性,计时器、计数器、基本逻辑和步序逻辑功能可以减少硬件设计成本并简化控制方案,总之,powerflex系列高性能矢量变频器的精巧设计可较理想地满足该机的高传动性能的需要。该纸机的电气控制原理图如图3所示。
程序模块化结构设计,各种功能以子程序结构适时调用实现;程序采用循环扫描方式对速度链上的传动点进行处理,提高程序执行效率;程序设计通用性强,并具有必要的保护功能和一定的智能性。主程序的流程如图4示。
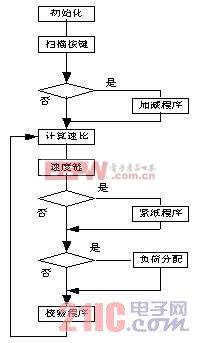
(1) 速度链结构设计。速度链结构采用二叉树数据结构算法,先对各传动点进行数学抽象,确定速度链中各传动点编号,此编号应与变频器设定的地址一致。即任一传动点由3个数据(“父子兄”或“父子弟”)确定其在速度链中的位置,填入位置寄存器相应的数值。由此可构成满足该机正常工作需要的速度链结构。

